 English
 Español
 中文
Noticias
INICIO / Noticias / Noticias de la industria / Cómo soldar latón: la guía paso a paso para uniones fuertes y sin fugas
La soldadura fuerte de latón se diferencia fundamentalmente de la soldadura fuerte o soldada de cobre. El mayor contenido de zinc requiere diferentes metales de aportación, un calentamiento más controlado y una comprensión clara de las holguras de las juntas. Sin el enfoque correcto, corre el riesgo de sufrir porosidad, uniones débiles o incluso vaporizar el zinc del metal base. Esta guía le explica las decisiones prácticas que debe tomar antes de encender la antorcha.
La soldadura fuerte se produce por encima de los 450 °C (840 °F), muy por encima de las temperaturas de soldadura. El latón, al ser una aleación de cobre y zinc, responde de manera diferente al calor que el cobre puro. El principio clave es este: calentar el conjunto uniformemente y elegir un metal de aportación con un punto de fusión que permita que el latón permanezca sólido mientras el relleno fluye hacia la junta por acción capilar.
Para la mayoría de las uniones de latón con latón o de latón con cobre, los metales de aportación preferidos son las aleaciones de cobre y fósforo (serie BCuP) o las aleaciones que contienen plata (serie BAg). Aquí está el desglose:
| Aleación de relleno | Rango de fusión (°F) | Mejor para | ¿Se requiere flujo? |
|---|---|---|---|
| BCuP-5 (15% Ag) | 1.190–1.475 | Latón a cobre, espacios libres reducidos | No (en cobre), Sí en latón |
| BAg-7 (56% Ag) | 1.145–1.365 | Latón sobre latón, secciones delgadas | si |
| BAg-22 (49% Ag) | 1.290–1.510 | Juntas con espacios amplios, buena resistencia. | si |
| BCuP-2 (sin plata) | 1.310–1.510 | Uso limitado de latón de cobre a cobre. | si on brass |
Las cargas de cobre y fósforo fluyen bien sobre el cobre, pero pueden atacar el zinc del latón, provocando penetración intergranular y fragilidad. Al soldar latón, las aleaciones que contienen plata generalmente producen uniones más fuertes y dúctiles. Utilice siempre fundente en superficies de latón para evitar la formación de óxido durante el calentamiento.
La acción capilar, la fuerza que atrae el relleno fundido hacia la junta, funciona mejor dentro de un rango de espacio específico. Para conjuntos de latón, el juego radial recomendado es de 0,0015 a 0,005 pulgadas (0,04 a 0,13 mm). Demasiado apretado restringe el flujo; demasiado ancho permite que el relleno se agote o forme una unión débil de solo filete.
El calentamiento desigual provoca distorsión, vaporización localizada del zinc (deszincificación) y falla de las juntas. El latón conduce bien el calor pero lo hace más lentamente que el cobre puro. El componente de zinc también reduce el punto de fusión de la aleación base, lo que significa que puede sobrecalentar el tubo antes de que fluya el relleno.
Para producción o trabajos de gran volumen, una configuración de horno o soldadura fuerte por inducción proporciona un calentamiento uniforme y resultados consistentes. Para reparaciones de campo o prototipos, un soplete de oxiacetileno con una punta pequeña a mediana funciona bien.
Incluso los profesionales experimentados tienen problemas con el latón. A continuación se detallan los errores más frecuentes y cómo evitarlos.
El latón comienza a perder zinc alrededor de los 905 °C (1,660 °F). El zinc vaporizado deja una estructura porosa y debilitada y produce un humo blanco y ahumado que es peligroso inhalar. Trabaje en un área ventilada y mantenga la temperatura justo por encima del líquido del metal de aportación, no muy por encima de él.
Una película de óxido, aceite o suciedad bloquea el flujo del relleno. Limpiar mecánicamente la zona de la junta con un paño abrasivo o un cepillo de acero inoxidable, luego desengrasar con acetona u otro disolvente. Toque las superficies limpiadas únicamente con guantes limpios.
Los diferentes grados de latón, como C26000 (latón para cartuchos) versus C36000 (latón mecanizado libremente), se comportan de manera diferente bajo calor. El latón mecanizado contiene plomo; se suelda mal y puede agrietarse. Verifique siempre la composición de la aleación y seleccione un relleno que coincida, o consulte la hoja de datos del material.
El latón se expande más que el acero y un poco más que el cobre cuando se calienta. En conjuntos multimetálicos, la expansión diferencial puede desalinear la junta antes de que se solidifique el relleno. Algunos proveedores diseñan conjuntos de tubos de cobre soldados que tienen en cuenta esta expansión, asegurando una integridad de unión constante en todas las combinaciones de materiales.
Cuando necesita componentes o conjuntos de latón soldado en volumen, la calidad del material base y la consistencia del proceso de soldadura son tan importantes como la técnica. Un fabricante de renombre utiliza hornos de atmósfera controlada o estaciones de soldadura fuerte por inducción para eliminar la oxidación y mantener una calidad uniforme de las juntas. Busque proveedores que ofrezcan una gama de 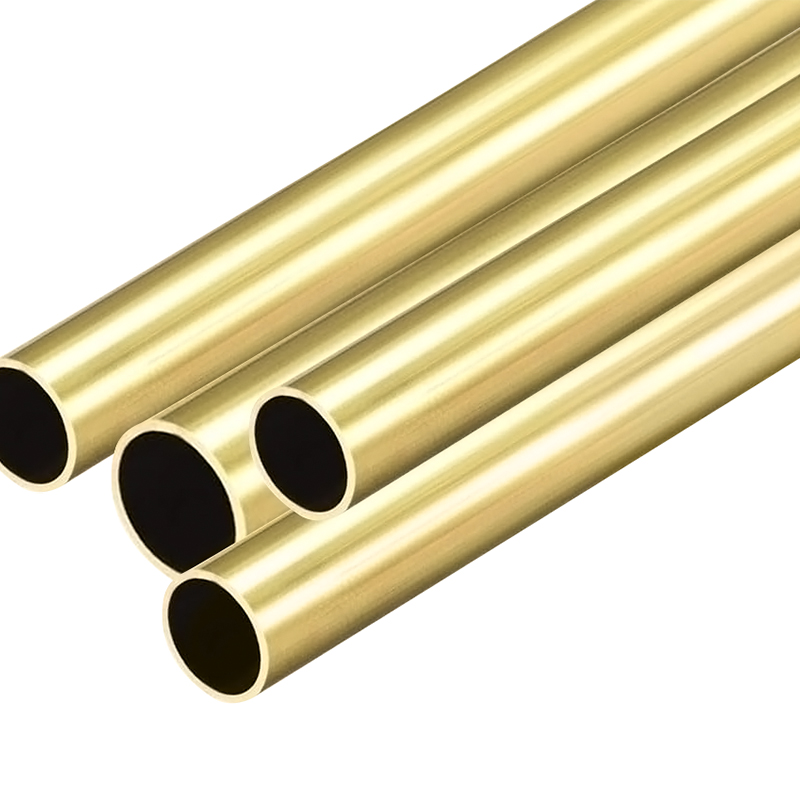 Tubo de latón con precisión dimensional y limpieza de superficies Este tubo de latón, disponible en grados H62, H63 y H65 con diámetro exterior de 1,8 a 80 mm y pared de 0,3 a 12 mm, garantiza dimensiones consistentes y limpieza para una soldadura fuerte confiable en sistemas de alta presión. Ver producto → productos en aleaciones estándar como H62 o H65, y que pueden proporcionar conjuntos de tubos listos para soldar con una preparación de extremos consistente. La misma fábrica que suministra los tubos de latón a menudo tiene el conocimiento del proceso para recomendar el relleno y el diseño de junta correctos para su aplicación específica.
Para aplicaciones que involucran sistemas de alta presión o transferencia de calor crítica, como en condensadores o evaporadores, la precisión dimensional del tubo y la limpieza de la superficie afectan directamente la calidad de la soldadura fuerte. Abastecerse de una instalación que controle estas variables internamente reduce el riesgo de fallas en el campo.
Una soldadura fuerte exitosa de latón se reduce a tres pasos no negociables. Primero, elija el metal de aportación que contenga plata correcto y aplique un fundente de alta temperatura que coincida con el grado de latón. En segundo lugar, diseñe la junta con el espacio libre y la longitud de traslape adecuados para permitir que la acción capilar haga su trabajo. En tercer lugar, caliente uniformemente y deténgase inmediatamente una vez que fluya el relleno. Las mejores soldaduras son invisibles dentro de la unión; el relleno visible en el exterior suele indicar demasiado calor o demasiado relleno.
Si necesitas 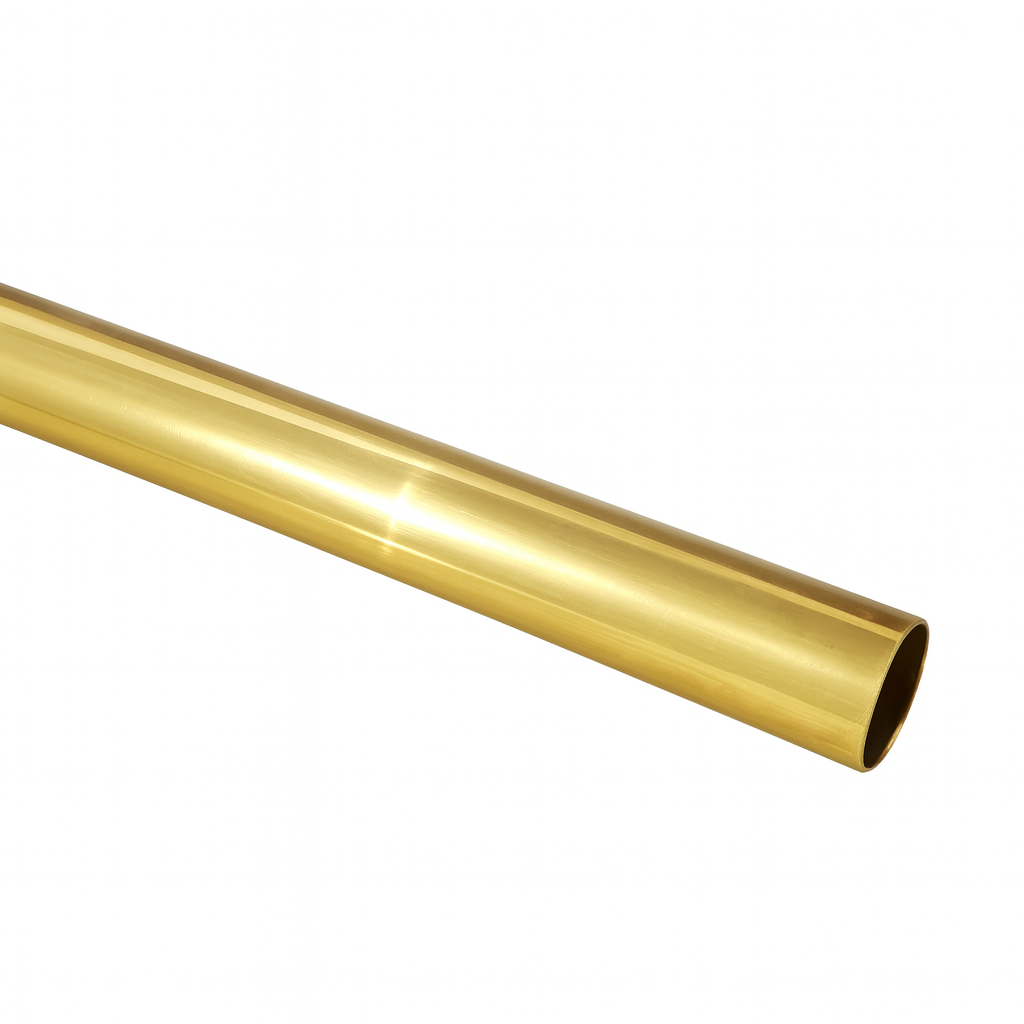 Tubo de latón H65 (C27000) para un control uniforme de la soldadura fuerte El tubo de latón H65 ofrece un equilibrio de resistencia y ductilidad con un espesor de pared y una composición de aleación estables, lo que facilita el control de los parámetros de soldadura fuerte para ensamblajes de tolerancia estricta. Ver producto → y conjuntos que cumplen con tolerancias estrictas, considere trabajar con un fabricante que controle tanto la calidad del material como los parámetros de soldadura fuerte. Cuando el tubo de latón tiene un espesor de pared y una composición de aleación consistentes, el proceso de soldadura se vuelve mucho más fácil de controlar. Esa consistencia es la diferencia entre una articulación que luce bien en la banca y otra que mantiene la presión durante años en el campo.
El tubo de cobre está hecho de material de cobre de alta pureza con un contenido de cobre de no menos del 99.9%. Los códigos del material principal so...
Ver detalles
Los tubos de cobre de paredes gruesas también se llaman tubos de cobre de paredes gruesas sin costura. Los tubos de cobre de paredes gruesas se fabric...
Ver detalles
El tubo de agua de cobre producido por nuestra empresa es un tubo de cobre de alto rendimiento adecuado para sistemas de agua fría y caliente y aplica...
Ver detalles
El latón es una aleación de cobre y zinc. Tiene un buen procesamiento y propiedades mecánicas, por lo que se usa ampliamente en la fabricación de tubo...
Ver detalles
El tubo capilar de cobre generalmente se fabrica mediante mecanizado de precisión, y su precisión dimensional puede alcanzar una milésima de pulgada. ...
Ver detalles
El tubo de cobre del condensador adopta un diseño patentado desarrollado independientemente por la compañía, y los extremos de las aletas están provis...
Ver detalles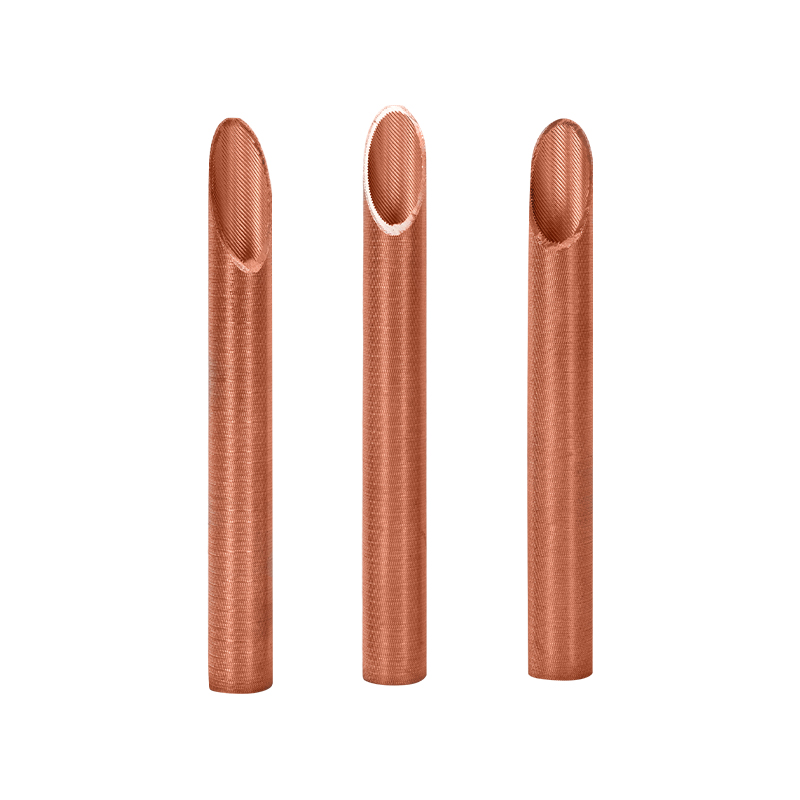
El tubo del evaporador de cobre adopta un diseño de aleta único, y las aletas externas están equipadas con canales interconectados especialmente diseñ...
Ver detalles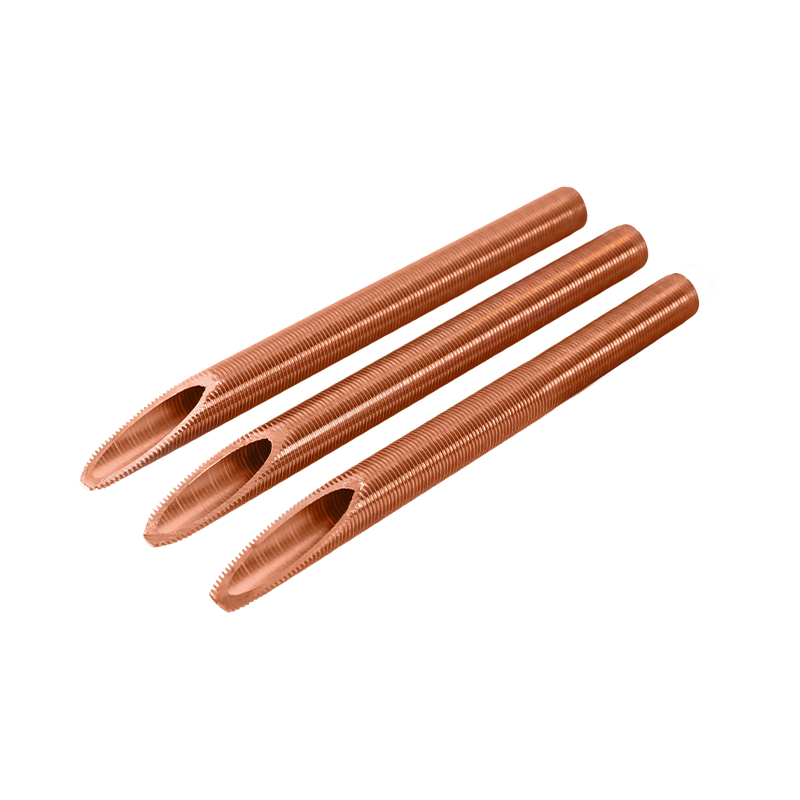
El tubo de cobre de aleta es un elemento de intercambio de calor altamente eficiente. Su característica estructural es que se forman aletas uniformes ...
Ver detalles
 Zona industrial de Tangpu, distrito de Shangyu, Ciudad de Shaoxing, provincia de Zhejiang, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd. Todos los Derechos Reservados.

